投稿日:2026.11.07 最終更新日:2026.11.07
主軸台固定形自動旋盤の切削油、油性か水溶性か
こんにちは、筆者のビルケンです。
2023年に投稿したブログで、主軸台移動形自動旋盤と主軸台固定形自動旋盤の切削油選定について触れましたが、改めて整理してみたいと思います。
主軸台移動形自動旋盤ユーザーが生産能力の拡張や加工ワークの幅を広げる目的で、主軸台固定形自動旋盤を検討・導入されるケースは少なくありません。
その際に意外と悩むのが、
「今使っている切削油をそのまま使えるのか?」
という問題です。
今回は、主軸台移動形と主軸台固定形の違いを踏まえながら、切削油選定のポイントについてまとめてみました。
少しでも参考になれば幸いです。
目次
主軸台移動形と主軸台固定形の違いは?
主軸台移動形自動旋盤と主軸台固定形自動旋盤は、どちらもバー材加工を得意とする工作機械ですが、その加工方法は大きく異なります。
主軸台移動形自動旋盤は、材料を保持した主軸台が長手方向に移動しながら加工を行います。
一方で主軸台固定形自動旋盤は、主軸台が固定されており、工具側が移動して加工を行います。
また主軸台移動形自動旋盤にはガイドブッシュが搭載されていて、工具のすぐ近くで材料を支持できるため、細長いワークでも高い加工精度を維持できます。
そのため一般的には、
- 主軸台移動形:長くて細い部品が得意
- 主軸台固定形:短くて太い部品が得意
と言われています。
シチズンマシナリー株式会社のホームページには、両者の違いを分かりやすく解説した図があります。
▶ 早わかりCNC自動旋盤(シチズンマシナリー) https://cmj.citizen.co.jp/special/index.html
移動形と固定形で加工条件は大きく異なる
次に、主軸台移動形と主軸台固定形の製品仕様の違いから加工条件を考えていきます。最大加工径や主軸回転数、搭載できるバイトシャンクサイズが異なるため、同じ材質を加工する場合でも切削抵抗や工具負荷、発生する摩擦熱は変わってきます。こうした違いは、切削油に求められる潤滑性や冷却性にも影響します。
そこで今回は、シチズンマシナリーの主軸台移動形自動旋盤「Cincom」と主軸台固定形自動旋盤「Miyano」の製品仕様を参考に、その違いを比較してみます。
主軸台移動形自動旋盤 Cincom
| 機種 | 最大加工径 | 主軸回転数 | バイトシャンク |
| Cincom L12 | Φ12mm | 15,000min-1 | □10mm |
| Cincom L20 | Φ20mm (OP Φ25mm) |
10,000min-1 | □12mm (□13、□16) |
| Cincom L32 | Φ32mm (OP Φ38mm) |
8,000min-1 | □16mm |
| Cincom M32 | Φ32mm (OP Φ38mm) |
8,000min-1 | □16mm |
:https://cmj.citizen.co.jp/product/cincom/
※掲載数値は2026年11月6日時点で公開されているシチズンマシナリー株式会社の製品仕様を参考に作成しています。
オプションや機種構成により異なる場合があります。
主軸台固定形自動旋盤 Miyano
| 機種 | 最大加工径 | 主軸回転数 | バイトシャンク |
| Miyano BNA42SY | Φ42mm | 6,000min-1 | □20mm |
| Miyano BNJ51SY | Φ51mm | 5,000min-1 | □20mm |
| Miyano BNE65ATC | Φ65mm | 5,000min-1 | □20mm |
| Miyano ABX65SYY | Φ65mm | 5,000min-1 | □20mm |
:https://cmj.citizen.co.jp/product/miyano/
※掲載数値は2026年11月6日時点で公開されているシチズンマシナリー株式会社の製品仕様を参考に作成しています。
オプションや機種構成により異なる場合があります。
どちらもバー材加工に用いられる工作機械ですが、得意とする加工領域には違いがあります。
今回比較したCincomは最大加工径がΦ12~32mmクラスで、バイトシャンクも□10~16mmが中心です。一方、MiyanoはΦ42~65mmクラスの加工に対応し、□20mmシャンクの工具を搭載できます。
一般的に固定形自動旋盤は移動形自動旋盤と比較して、
- 工具シャンクサイズが大きい
- 高い切削速度(材料径×回転数)で加工するケースが多い
- 送り速度も速く設定されることが多い。
という特徴があります。
そのため工具へかかる負荷が大きくなりやすく、発熱量も増加する傾向があります。
同じ材質を加工するとしても、加工条件によっては工具先端の環境は大きく異なります。
そこで主軸台移動形ユーザーが固定形を導入するタイミングで直面する問題があります。
「L20やSR-20で使っていた油性切削油は、Miyanoでもそのまま使えるのだろうか?」
実際のところ、加工内容によっては問題なく使えるケースもあります。
ただし固定形で高負荷加工を行う場合には、従来の切削油が最適解ではなくなる場合もあります。
油性切削油を選んだ場合の注意点
主軸台移動形自動旋盤で使われている油性切削油には潤滑性能を高めるために各種添加剤が配合されています。しかし主軸台固定形自動旋盤のように高速・高負荷な加工では、添加剤が十分な効果を発揮する前に熱の影響を受けることがあります。
その結果、
- 想定した潤滑性能が得られない
- 不必要に高性能な切削油を使用してしまう
- コストメリットを活かせない
といったケースも考えられます。
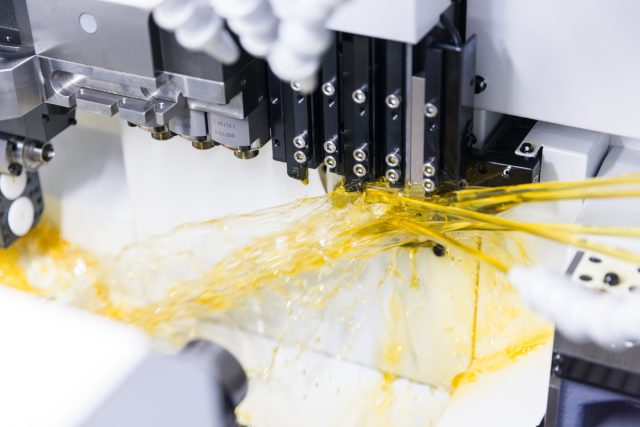
また固定形自動旋盤では加工熱により切削油が高温にさらされやすく、油煙が発生する可能性も高まります。
現場ではこれをすべて「オイルミスト」と捉えてしまうケースがありますが、
- オイルミスト
- 加熱による油煙
は発生要因が異なります。
対策方法も変わるため、実際に何が発生しているのかを観察しながら判断することが重要です。
水溶性切削油を選んだ場合の注意点
では水溶性切削油を選定した時はどうなるのか考えていきます。
①潤滑性能が不足する場合がある
難削材の加工・面粗度や公差が厳しい領域では一般的に水溶性切削油は油性切削油と比較すると潤滑性能で劣る傾向があります。
②濃度管理が重要になる
油性切削油と異なり、水溶性切削油は使用中に水分が蒸発するため濃度が変化します。濃度が高すぎる・低すぎると様々な問題が発生します。
③腐敗・臭気への対策が必要
水溶性切削油は水を主体とするため、管理状況によっては細菌が繁殖しやすくなります。その結果、液が腐敗しタンクから異臭、作業環境が悪化するといったトラブルが発生する場合があります。
何を重視していくかで切削油の選定は変わる
主軸台移動形自動旋盤と主軸台固定形自動旋盤では、同じ材料を加工する場合でも切削点の環境が大きく異なります。
そのため、
「今使っている切削油が使えるか」ではなく、 「今後の加工に最適な切削油は何か」
という視点で考えることが重要です。
- 重切削や高負荷加工を重視するのか
- 工具寿命を延ばしたいのか
- 作業環境を改善したいのか
- 油煙対策を重視したいのか
優先順位によって、最適な切削油は変わります。
油性切削油にも強みがあり、水溶性切削油にも強みがあります。
設備・加工内容・ワーク材質・現場環境を総合的に考慮しながら、自社に合った切削油を選定していくことが大切と考えます。
 Twitter
 Facebook
 LINE
 pocket
 Linked in
 はてな